


Как выбрать надежный оцинкованный прокат? Всё о классах цинка
Оцинкованная сталь: реальные сроки службы и скрытые причины коррозии
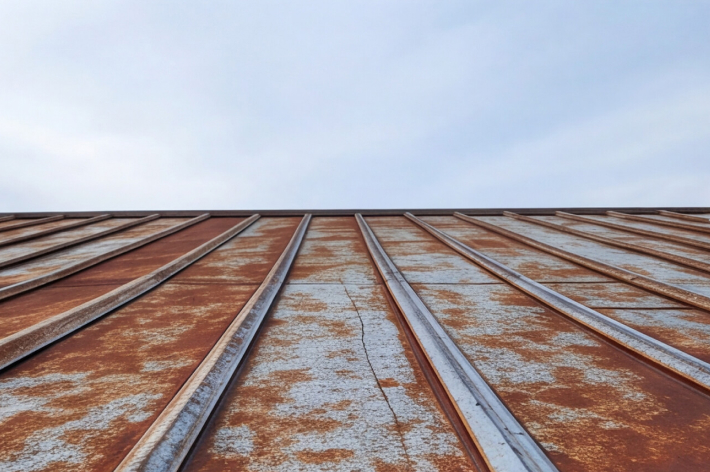
«Оцинковка не ржавеет» – уверено большинство покупателей. Но иногда сквозная коррозия появляется на кровельном металле уже через 1,5-2 года эксплуатации (рис. 1). Как правило, это случается при покупке оцинкованной стали с ориентацией только на цену без изучения свойств продукции по толщине цинкового покрытия и класса защиты.
Разберем в этой статье, словно со спутника, актуальный рыночный ландшафт.
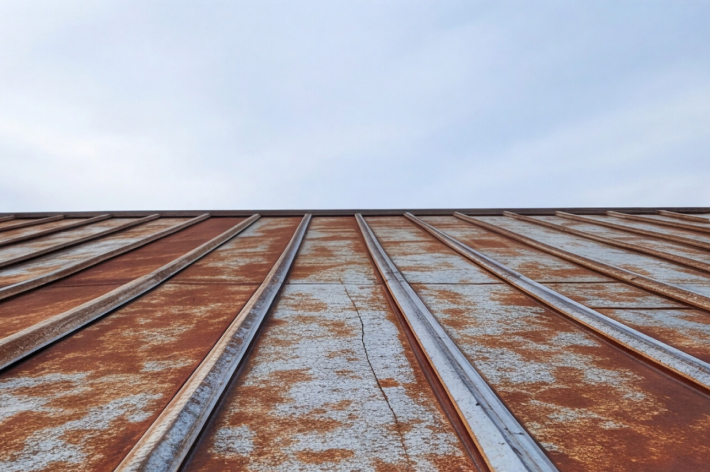
Рисунок 1. Результат неверно выбранного класса защиты кровельной оцинковки
Категории поставщиков оцинкованного проката
Термин «оцинкованный прокат» объединяет широкий спектр конструкционных материалов, существенно различающихся по классу защитного покрытия и функциональному назначению. Для объективной оценки качества продукции необходимо проанализировать производственно-логистические модели поставщиков, поскольку именно они определяют происхождение металлопроката и структуру его цепи поставок от комбината до конечного потребителя. Субъектов данного рынка можно классифицировать по четырем ключевым категориям.
1) Вертикально-интегрированные металлургические комбинаты. Это базис отрасли — сырьевые гиганты полного цикла (такие как «Северсталь», НЛМК, ММК). Они осуществляют весь технологический процесс: от выплавки стали и горячего проката до прецизионного непрерывного цинкования и нанесения полимерных составов на собственных автоматизированных линиях. Продукция комбинатов отгружается крупнотоннажными партиями в виде рулонов (бухт) и сопровождается государственными сертификатами качества с абсолютной юридической силой. Прямое сотрудничество с производителями первого эшелона гарантирует максимальную антикоррозийную стойкость и строгое соответствие заявленному классу цинкования, однако из-за высокой минимальной нормы отгрузки данный канал доступен преимущественно крупным переработчикам и сетевым дистрибьюторам.
2) Крупные заводы-переработчики. К этой категории относятся масштабные производственные комплексы. Бизнес-модель таких предприятий строится на закупке готового рулонного проката — в том числе с полимерным покрытием — напрямую у ведущих металлургических комбинатов страны («Северсталь», НЛМК, ММК). Внутренний технологический цикл переработчиков включает входной контроль сырья, продольно-поперечную резку и профилирование для выпуска конечной продукции: профнастила, металлочерепицы и фасадных систем. Поскольку данные предприятия сами не наносят защитные сплавы, класс цинкования в их паспортах качества строго дублирует спецификации исходной металлургической бухты. Это гарантирует прозрачность поставок и позволяет заказчику запрашивать оригинальные сертификаты комбината-изготовителя.
3) Предприятия-перекатчики. Эта заводы полного или частичного металлургического цикла (характерный пример — ММК-ЛМЗ). Их технологический процесс принципиально отличается: предприятия закупают у первичных комбинатов толстый горячекатаный подкат, после чего собственными силами осуществляют его холодную прокатку до нужной толщины, непрерывное горячее цинкование и, при необходимости, нанесение полимерного слоя. В этой схеме защитное цинковое покрытие является собственным продуктом перекатчика, сформированным на его собственных технологических линиях. Соответственно, ключевым юридическим и техническим документом здесь выступает локальный паспорт качества самого завода-перекатчика, несущего полную ответственность за антикоррозийные свойства проката.
4) Торговые посредники (дистрибьюторы и независимые трейдеры). Данный сегмент представлен компаниями, не имеющими собственных производственных мощностей и специализирующимися исключительно на мелкооптовой или розничной перепродаже готовой продукции и рулонного проката. Статистически именно в этом звене цепи поставок наиболее высока концентрация рисков пересортицы, когда металл с низким классом защиты позиционируется как кровельная оцинковка премиального качества. Подобные инциденты не всегда обусловлены умышленной фальсификацией — зачастую они становятся следствием отсутствия на предприятиях служб технического контроля (ОТК) и низкой квалификации линейного персонала. При децентрализованных закупках у посредников конечный потребитель должен проявлять максимальную осмотрительность и жестко требовать оригиналы сертификатов металлургического комбината-изготовителя на исходное сырье.
В современных рыночных реалиях границы между классическими производственными моделями постепенно размываются. Стремясь к вертикальной интеграции, отдельные крупные заводы-переработчики модернизируют мощности и запускают собственные агрегаты непрерывного нанесения покрытий. Однако для конечного потребителя ключевым фактором юридической и технической безопасности остается прозрачность цепочки поставок. Принципиально важно четко идентифицировать предприятие, осуществившее нанесение защитного слоя, верифицировать происхождение сертификата в пакете сопроводительной документации и точно определить субъекта, несущего прямую рекламационную ответственность в случае обнаружения дефектов.
Физико-химическая база цинкования
Цинковый слой на стальном листе формирует два независимых эшелона защиты: барьерный и катодный (протекторный). Барьерная защита работает механически, изолируя стальную основу от контакта с кислородом и влагой. Такой «барьер» эффективен только пока цинковый слой не поврежден.
Катодный механизм защиты гораздо более надежен. Цинк обладает более низким электрохимическим потенциалом, чем железо. Поэтому при возникновении царапин, сколов или при формировании открытых обрезных кромок в присутствии влаги образуется гальваническая пара. В этой паре цинк начинает постепенно «жертвовать собой», окисляясь и химически защищая оголенные участки стали от ржавления. Именно поэтому толщина цинкового слоя критически важна: как только защитный слой истощится, начнется стремительное разрушение стальной основы.
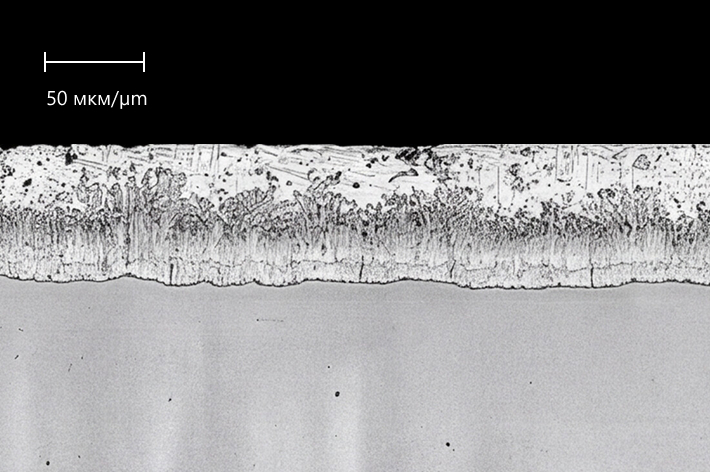
Рисунок 2. Типичная микроструктура цинкового покрытия на стали
Классификация цинкового покрытия
Далеко не каждый вид оцинкованного проката технологически пригоден для применения в кровельных и фасадных системах. Главный парадокс для конечного потребителя заключается в визуальной идентичности материалов: листы с критически малой массой покрытия в 60 г/м² и премиальный прокат с эталонной защитой в 275 г/м² внешне выглядят практически одинаково.
Класс цинкового покрытия — это показатель, который определяет массу нанесенного цинка в граммах на один квадратный метр стального листа (г/м²). Согласно стандартам, эта величина рассчитывается как суммарный вес защитного слоя с обеих сторон проката площадью один квадратный метр.
В отечественной металлургии и строительной индустрии главным регламентирующим документом долгое время являлся советский стандарт ГОСТ 14918-80, а позже – ГОСТ Р 52246-2016. Однако с 1 декабря 2020 года вступил в силу ГОСТ 14918-2020 («Прокат листовой горячеоцинкованный»), который полностью заменил старые нормативные акты. Профессионалам рынка важно учитывать эти изменения, так как в актуальной редакции обновились не только требования к испытаниям, но и сама шкала классов толщины цинкового покрытия.
Действующая классификация включает классы цинкового покрытия: 60, 80, 100, 120, 140, 150, 180, 200, 225, 275, 350, 450, 500, 600, 700 и 800 г/м². В реальных рыночных поставках наиболее востребованными являются базовые типы (60, 80, 100, 140, 180, 275 г/м²).
Абсолютное правило, игнорирование которого ведет к критическим ошибкам при проектировании и закупках, заключается в специфике маркировки: числовой индекс класса оцинковки отражает суммарную массу цинка, нанесенного на обе стороны стального листа. Таким образом, востребованный класс оцинковки «275» означает, что совокупный вес защитного слоя на одном квадратном метре проката (в сумме по двум поверхностям, а не на каждой из них в отдельности) составляет 275 граммов.
Если, опираясь на стандарт, рассматривать металл с точки зрения его применимости и доступности, по нормативной толщине цинкового покрытия можно выделить три условные группы:
● Эконом-сегмент (классы 60, 80, 100). Обладают минимальным защитным барьером. Данный металл подходит исключительно для внутреннего применения в отапливаемых помещениях.
● Стандарт-сегмент (классы 120, 140, 150, 180, 200). Оптимальное соотношение цены и долговечности. Стандарты допускают по согласованию с заказчиком использовать стеновые и кровельные изделия из листа с массой цинкового покрытия 140 г/м2 для строительства временных зданий и сооружений со сроком службы менее 10 лет.
● Премиум-сегмент (классы 275, 350 и выше). Материал допускается использовать для наружного применения.
Перевод показателей из г/м² в микроны (мкм)
Толщина является сугубо справочным значением, и не разрушающими методами однозначно определить класс цинка нельзя. При проведении инструментального контроля непосредственно на строительной площадке инженеры технического надзора применяют электронные толщиномеры. Физический парадокс верификации заключается в несовпадении метрик: цифровые приборы фиксируют линейную толщину слоя в микрометрах (мкм), тогда как в заводских сертификатах металлургических комбинатов гарантируется масса цинка, выраженная в граммах на квадратный метр (г/м²). Для оперативного подтверждения соответствия материала заявленному классу оцинковки при входном контроле требуется корректный математический пересчет линейных величин в массовые.
Расчет линейной толщины одной стороны покрытия выполняется по формуле:
Согласно ГОСТ 14918-2020, расчетная плотность цинка принята за 7,13 г/см3. Ниже приведена таблица 1, с помощью которой можно перевести поверхностную массу двухстороннего покрытия в линейную толщину цинкового покрытия в мкм на одну сторону листа.
Таблица 1. Соответствие массы цинка на квадратный метр и толщины покрытия
| Класс покрытия по ГОСТ 14918-2020 | Суммарная масса цинка с 2-х сторон (г/м2) | Номинальная масса цинка на 1 стороне (г/м2) | Расчетная линейная толщина цинкового покрытия на 1 стороне (мкм) |
| Ц60 (минимум) | 60 | 30,0 | 4,21 |
| Ц80 | 80 | 40,0 | 5,61 |
| Ц100 (базовый эконом) | 100 | 50,0 | 7,01 |
| Ц120 | 120 | 60,0 | 8,42 |
| Ц140 | 140 | 70,0 | 9,82 |
| Ц150 | 150 | 75,0 | 10,52 |
| Ц180 | 180 | 90,0 | 12,62 |
| Ц200 | 200 | 100,0 | 14,03 |
| Ц225 | 225 | 112,5 | 15,78 |
| Ц275 (стандарт для кровли) | 275 | 137,5 | 19,28 |
| Ц350 | 350 | 175,0 | 24,54 |
| Ц450 | 450 | 225,0 | 31,56 |
| Ц500 | 500 | 250,0 | 35,06 |
| Ц600 (максимум) | 600 | 300,0 | 42,08 |
Влияние толщины слоя на гарантийный срок проката
Скорость разрушения защитного слоя не является фиксированной величиной. Она напрямую зависит от агрессивности внешней среды. В условиях чистой загородной атмосферы средняя скорость естественного истощения цинка составляет около 0,5–1 мкм в год. В условиях городской среды с высокой загазованностью этот показатель возрастает до 1–2 мкм в год, а в промышленных или приморских зонах с высоким содержанием диоксида серы и агрессивных солей может достигать 3–5 мкм ежегодно.
Пример того, как оцинкованная сталь с низким классом защиты (< 100 г/м2) выглядит спустя полгода службы в среднеагрессивной среде в качестве кровельного материала показан на рис. 3.
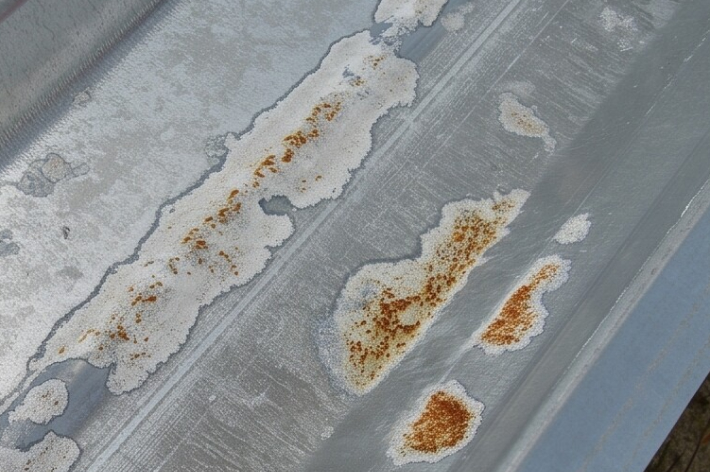
Рисунок 3. Коррозия кровельной оцинковки с массой покрытия менее 100 г/см2 после эксплуатации в течение 6 лет
Хорошо заметна поверхностная коррозия – от первой стадии («белая ржавчина» - деградация самого цинкового покрытия с образованием оксидов и гидроксидов цинка) до «красной ржавчины», связанной с появлением гидратированного оксида железа. Это означает, что за 6 месяцев уже началась коррозия черного металла, и объем ржавления будет увеличиваться. В ближайшей перспективе такой материал проржавеет насквозь.
Именно поэтому в СП 28.13330 «Защита строительных конструкций от коррозии» материалы строго дифференцированы по уровню защиты. При проектировании конструкций и выборе материала документ четко указывает, какую оцинковку и с каким покрытием можно использовать в зависимости от условий эксплуатации.
Производители не устанавливают гарантийный срок на «голую» оцинкованную сталь – даже на материалы с высоким классом защиты. Нормативы не относят оцинковку к финишным покрытиям. Комплексную защиту металла (и, как следствие - возможность гарантии) может обеспечить лишь нанесение полимерного слоя поверх цинка.
В таблице 2 показано, как класс цинковой защиты («голый» цинк) и три популярных типа финишных полимерных покрытий (полиэстер, полиуретан, ПВДФ поливинилиденфторид) влияют на ориентировочный срок службы проката в условиях городской/промышленной атмосферы умеренной агрессивности.
Таблица 2. Ориентировочный срок службы стального проката в зависимости от цинковой защиты и типа финишного покрытия (на основе оценочных расчетов и требований СП 28.13330.2017)
|
Масса цинкового покрытия, г/м2 |
Толщина цинка (мкм на 1 сторону) |
«Голый» оцинкованный прокат |
Цинк + полиэстер (25 мкм) |
Цинк + полиуретан (50 мкм) |
Цинк + ПВДФ (до 25 мкм) |
|
100 - 140 |
~5 – 10 мкм |
2.5 – 5 лет |
10 – 15 лет |
15 – 22 года |
12 – 18 лет |
|
275 |
~15 – 20 мкм |
5 – 12 лет |
20 – 25 лет |
30 – 40 лет |
25 – 35 лет |
|
600 |
~40 – 42 мкм |
15 – 25 лет |
35 – 45 лет |
> 50 лет |
> 45 лет |
Проанализируем в качестве примера срок службы проката с массой цинкового покрытия 275 г/м2. Цинк без финишного покрытия, в зависимости от конкретных условий, прослужит от 5 до 12 лет. При этом, как показано выше (рис. 3), свои эстетические качества «голый» цинк потеряет значительно раньше. Тот же самый прокат с финишным покрытием из полиэстера прослужит 20-25 лет, а с покрытием из полиуретана - от 30 до 40 лет.
В долгосрочном планировании действует жесткая экономическая закономерность: приобретая прокат с плотностью покрытия 100 г/м², застройщик получает сиюминутную экономию в пределах 50 рублей на один лист, но безвозвратно теряет как минимум 5 лет эксплуатационного ресурса всей конструкции. Минимальная разовая выгода на этапе закупки материала неизбежно оборачивается масштабными финансовыми затратами на преждевременный демонтаж и полную замену корродирующей кровли или фасада уже в среднесрочной перспективе.
Как правильно читать паспорт качества
Анализ заводских сертификатов позволяет выявить методы экономии производителей на цинковом покрытии. Для исключения рисков на приемке необходим верификационный алгоритм, дифференцированный в зависимости от бизнес-модели поставщика (Таблица 3).
Таблица 3. Алгоритм проверки сопроводительной документации
|
Категория поставщика |
Обязательная сопроводительная документация |
На что обратить внимание |
|
Завод-переработчик |
• Оригинальный сертификат комбината-изготовителя на исходный рулон. |
Класс цинкования в обоих документах должен полностью совпадать. |
|
Завод-перекатчик |
• Паспорт качества предприятия, нанесшего сплав на своих линиях АНГЦ. |
Проверяется отметка и штамп внутреннего ОТК завода. |
|
Торговый посредник / |
• Вся сквозная цепочка документов: от комбината до паспорта переработки. |
Отсутствие оригинала сертификата комбината – повод остановить приемку. |
Пример расшифровки маркировки по ГОСТ 14918-2020:
В заводском паспорте качества на партию металла профессиональная техническая номенклатура выглядит следующим образом:
Прокат 02 – 0,50 x 1250 x 2500 – Б – Ц140 – М – В – ПН – ГОСТ 14918-2020
02 — марка проката (низкоуглеродистая сталь для изготовления посуды, гнутых изделий и профилей общего назначения).
0,50 x 1250 x 2500 — геометрические параметры листа (толщина, ширина, длина в мм).
Б — нормальная точность изготовления по размерам.
Ц140 — класс оцинковки (суммарная масса цинкового покрытия с двух сторон не менее 140 г/м2).
М — вид покрытия с минимальным узором кристаллизации.
В — высокая группа отделки поверхности.
ПН — защитная консервация поверхности методом промасливания.
В актуальной редакции стандарта вместо традиционной советской номенклатуры марок стали (таких как 08пс или Ст3сп) внедрена европейская матрица классификации. Она ранжирует материал по функциональному назначению (индексы от 01 до 06) либо по конструкционным классам прочности (индексы 220, 250, 280, 320, 350).
Принципиально изменился и подход к нормированию защитного слоя: если устаревший ГОСТ 14918-80 делил сталь всего на три размытые категории (П, 1 и 2), то действующий ГОСТ 14918-2020 ввел прецизионные цифровые индексы массы цинкового покрытия (Ц60, Ц100, Ц140, Ц275 и др.).
Продажа проката с размытой формулировкой «1-й класс» без указания конкретного числового кода свидетельствует об использовании неактуальных технических условий (ТУ). В рыночной практике данный маркер указывает либо на недостаточную компетенцию персонала поставщика, либо на заведомую попытку замаскировать дефицит цинкового покрытия.
Факторы номинального и реального расхода цинка
Если фактическая толщина цинкового покрытия стали при инструментальном замере оказалась ниже номинала класса, ситуация обычно укладывается в три сценария:
1. Фальсификация документов (встречается редко). Посредники могут фальсифицировать сопроводительную документацию, поставляя низкобюджетный прокат класса Ц100 по цене позиций с более высоким защитным потенциалом (например, Ц140).
2. Квалификационные ошибки персонала (высокая частота проявления). Линейные менеджеры отделов продаж зачастую некорректно интерпретируют сложные буквенно-цифровые индексы в спецификациях металлургических комбинатов. Характерный пример — смешение параметров проката, предназначенного под последующее окрашивание (ГОСТ 34180), и стандартного оцинкованного листа, что приводит к трансляции недостоверных технических данных конечному клиенту.
3. Использование предельных технологических допусков (наиболее распространенная практика). Специфика непрерывного металлургического производства исключает абсолютную равномерность распределения расплава по всей площади стальной ленты. По этой причине в действующий ГОСТ 14918-2020 официально заложены отрицательные отклонения до 15% для единичного образца (в локальной точке контроля) при условии, что среднее арифметическое значение по результатам трех испытаний остается в пределах нормы. Данной нормативной гибкостью активно пользуются производители, настраивая оборудование на нижнюю легитимную границу допуска.
Примеры нормативных допусков массы цинка по ГОСТ 14918-2020:
- Для класса Ц100: средняя масса по трем пробам должна быть ≥ 100 г/м2. При этом на единичном образце допускается падение массы цинка до ≥ 85 г/м2.
- Для класса Ц140: средняя масса ≥ 140 г/м2. Для единичной точки контроля: ≥ 119 г/м2.
Чаще всего обнаруженный толщиномером локальный «недобор» цинка в конкретной точке – те самые 15%, легитимная норма ГОСТ, а не фальсификация. Но именно поэтому на объекте необходима правильная серийная методика контроля, чтобы отделить брак от допустимой погрешности.
Сравнение технологий: горячее и гальваническое цинкование
Для защиты тонколистового проката в промышленном масштабе применяются два принципиально разных метода цинкования: непрерывное горячее погружение и гальваническое (электролитическое) осаждение.
- Технология непрерывного горячего цинкования (агрегаты непрерывного горячего цинкования — АНГЦ). Данный метод предусматривает непрерывное прохождение стальной ленты через ванну с расплавом цинка при температуре порядка 450 °C. Высокотемпературное воздействие инициирует интенсивную взаимную диффузию металлов, в результате которой на границе раздела сред формируется интерметаллидный переходный слой системы Fe-Zn. Наличие нескольких фаз железоцинкового сплава обеспечивает эталонную адгезию защитного покрытия к стальной подложке, гарантируя устойчивость материала к последующей деформации при профилировании.
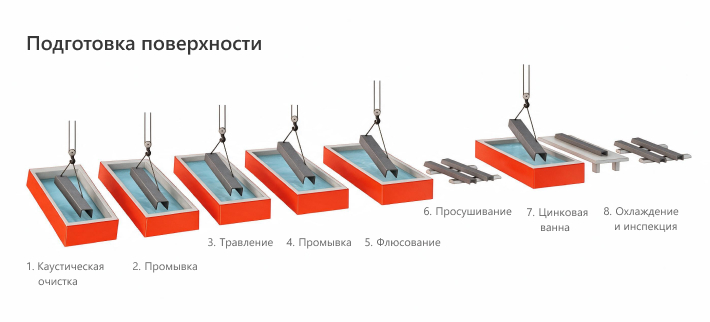
Рисунок 4. Процесс горячего цинкования
- Электролитический (гальванический) метод. Данная технология базируется на электрохимическом осаждении ионов цинка на стальную подложку из растворов электролитов под воздействием направленного электрического тока. Технологический процесс протекает при комнатной температуре, из-за чего межметаллический диффузионный слой на границе сред не формируется. Отсутствие интерметаллидной фазы снижает сцепление покрытия с основой по сравнению с горячеоцинкованным прокатом, что ограничивает применение такой стали в условиях жесткого профилирования и высоких атмосферных нагрузок.
Гальванический способ нашел широкое применение для создания покрытий на отливках из чугуна и стали, однако для массового производства строительного тонколистового проката в российской практике не применяется. Электрооцинкованный лист используется для специфических задач в автомобилестроении или приборостроении, где требуется повышенная точность и тонкий равномерный слой.
Для производства фасадных и кровельных систем (включая профнастил, металлочерепицу и металлический сайдинг) технологически пригоден исключительно метод непрерывного горячего цинкования на агрегатах АНГЦ. Данная безальтернативность обусловлена структурными особенностями и предельной толщиной формируемого покрытия.
Эксплуатационные свойства покрытий
Технология нанесения цинкового покрытия и масса защитного слоя напрямую определяют деформационную стойкость («живучесть») заготовки при ее последующей глубокой переработке.
В процессе промышленного изготовления металлочерепицы, профнастила или сайдинга плоский рулонный прокат подвергается интенсивным пластическим деформациям — знакопеременному изгибу, глубокой вытяжке и формованию на профилегибочных станах. Сравнительный анализ эксплуатационных характеристик горячеоцинкованного и электролитического проката в условиях механической переработки представлен в таблице 4.
Таблица 4. Влияние массы цинкового покрытия на технологичность и долговечность проката
|
Класс защиты, г/м2 |
Поведение при профилировании |
Стойкость на обрезной кромке и в местах крепежа |
|
Повышенный (≥275) |
Слой пластичен, тянется вместе со сталью без микротрещин. |
Высокая. Максимальная катодная защита кромок. |
|
Средний (120-200) |
Стабильное поведение на стандартных радиусах изгиба. |
Средняя. Риск преждевременного появления коррозии. |
|
Эконом (<100) |
Высокий риск микротрещин на вершинах волн гофры. |
Слабая. Быстрое появление подслойной коррозии на срезах. |
При прохождении через формовочные валы профилегибочного оборудования прокат с малой массой цинка подвержен образованию микротрещин и локальному отслаиванию защитного слоя в зонах максимальной концентрации напряжений — на вершинах волн гофры. Данные дефекты становятся капиллярами для проникновения атмосферной влаги. В результате, даже при наличии финишного полимерного покрытия, конструкции из проката низких марок подвергаются латентной подслойной коррозии уже в первые годы эксплуатации.
Инструменты защиты от контрафакта: пошаговое руководство по приемке оцинкованной стали
Инструментальная верификация параметров металлопроката непосредственно на строительной площадке является ключевым барьером на пути контрафактной и некондиционной продукции. При организации входного контроля службе технического надзора необходимо строго учитывать метрологическую специфику измерительного оборудования:
- Выбор физического принципа измерения. Для контроля параметров тонколистового проката регламентировано применение магнитных толщиномеров (магнитная индукция). Они обеспечивают максимальную точность и стабильность показаний на ферромагнитном основании (стали). Вихретоковые приборы в данном сценарии менее предпочтительны, так как они обладают избыточной чувствительностью к микрорельефу (шероховатости) поверхности и радиусу кривизны изгиба листа.
- К использованию допускаются измерительные инструменты, имеющие актуальное свидетельство о поверке.
- Специфика интерпретации метрик. Портативные средства неразрушающего контроля фиксируют линейную толщину слоя в микрометрах (мкм), тогда как нормативная база и заводские сертификаты оперируют поверхностной плотностью в граммах на квадратный метр (г/м²). Для корректного сопоставления результатов требуется обязательный математический пересчет линейных величин в массовые по методике, изложенной выше.
- Регламент калибровки и юстировки. Перед инициацией измерительного цикла прибор подлежит обязательной калибровке на «голом» (неоцинкованном) эталонном образце стали той же марки и толщины, что и контролируемая партия проката. Попытка настройки нулевой точки на случайном фрагменте металла неизбежно приведет к ложным показаниям из-за дисперсии магнитных свойств стальной основы разных плавок.
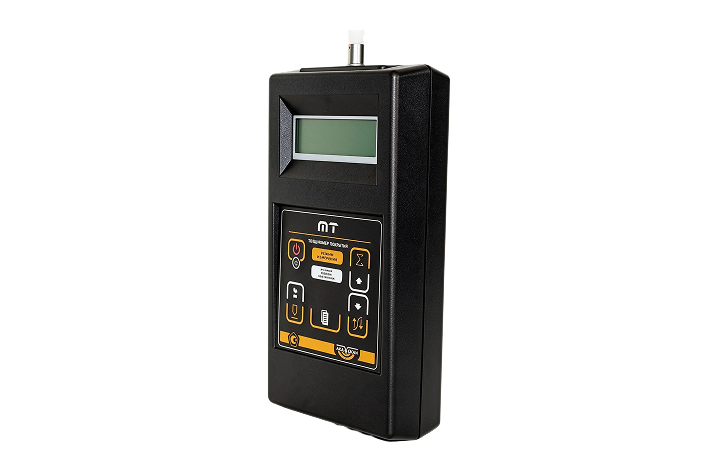
Рисунок 5. Портативный магнитный толщиномер
Для обеспечения юридической силы результатов входного контроля при урегулировании рекламационных споров, процедура инструментального аудита должна строго соответствовать регламентированному нормативно-техническому алгоритму:
Шаг 0. Верификация поставщика и документов. Идентифицируйте юридический статус продавца (завод-переработчик, завод-перекатчик или торговый посредник). Запросите надлежащий пакет документов согласно таблице 2 из раздела 3.
- Шаг 1. Формирование сетки измерений. Проведение замера в одной случайной точке не имеет технического веса. Выполните серию на 5–9 точках контроля на одном листе. Точки должны располагаться как по краям (с отступом не менее 20 мм от кромки), так и в средней части проката. Для репрезентативности выборки обследуйте минимум 3–5 листов из разных пачек одной партии.
- Шаг 2. Математическая оценка с учетом допусков. Вычислите среднеарифметическое значение по всей серии замеров. Сравните его с требованиями ГОСТ 14918-2020.
Норма: среднее значение по выборке должно быть не ниже номинала класса (например, ≥ 10 мкм на сторону для класса Ц140). При этом отдельные единичные точки замера могут уходить в минус в пределах до 15% (до ≥ 8,4 мкм), что является законным технологическим допуском комбината на разнотолщинность, а не признаком брака.
- Шаг 3. Юридическая фиксация. Зафиксируйте итоговые показатели официальным актом входного контроля, подписанным комиссией. Основанием для направления претензии поставщику является исключительно падение среднего значения всей серии замеров ниже нормативного лимита ГОСТ. Локальные отклонения в единичных точках для рекламации не применимы.
Система комплексной защиты интересов клиента на заводе «Профметалл»
Московский завод «Профметалл» реализует жесткие корпоративные стандарты в области управления качеством готовой продукции. Являясь крупным заводом-переработчиком полного цикла, предприятие осуществляет прямые пуловые закупки сырья у ведущих металлургических комбинатов первого эшелона. Это позволяет специалистам завода ежедневно аккумулировать передовой опыт сквозного входного контроля, решая метрологические и нормативные задачи, полностью идентичные вызовам, с которыми сталкиваются службы технического надзора заказчиков на строительных объектах.
Глубокое понимание специфики металлургического рынка позволяет производственной компании «Профметалл» оказывать комплексную экспертно-методическую и техническую поддержку партнерам на всех этапах верификации поставляемых материалов.
В структуре предприятия развернуты два специализированных подразделения:
- Отдел технического контроля (СТК/ОТК) — осуществляет непрерывный сквозной контроль каждой поступающей партии рулонного проката. Экспертизе подлежат не только геометрические параметры геометрии листа, но и фактическая масса цинкового покрытия на соответствие заявленному классу. В рамках лабораторных испытаний реализуются специализированные деструктивные и неразрушающие методики, включая ускоренные коррозионные тесты в камере нейтрального солевого тумана (NSS-тест).
- Сервисный металлоцентр (СМЦ) — высокотехнологичный производственный комплекс, обеспечивающий прецизионную продольно-поперечную резку и профилирование рулонной стали. Применение автоматизированного оборудования исключает риск возникновения критических деформаций, шелушения или механического повреждения защитных металлических и полимерных слоев в процессе формообразования.
Обладая глубокими технологическими компетенциями и современным лабораторно-испытательным комплексом, специалисты предприятия оказывают экспертно-методическую поддержку партнерам на межотраслевом уровне. При возникновении рекламационных рисков или сомнений в качестве металлопроката от сторонних поставщиков, клиенты компании имеют возможность привлечь инженеров ОТК ПК «Профметалл» для проведения профессиональной экспертизы. Экспертная поддержка включает аудит методологии измерений, верификацию результатов инструментального контроля и комплексный анализ сомнительных паспортов качества на предмет их соответствия действующей нормативно-технической базе.
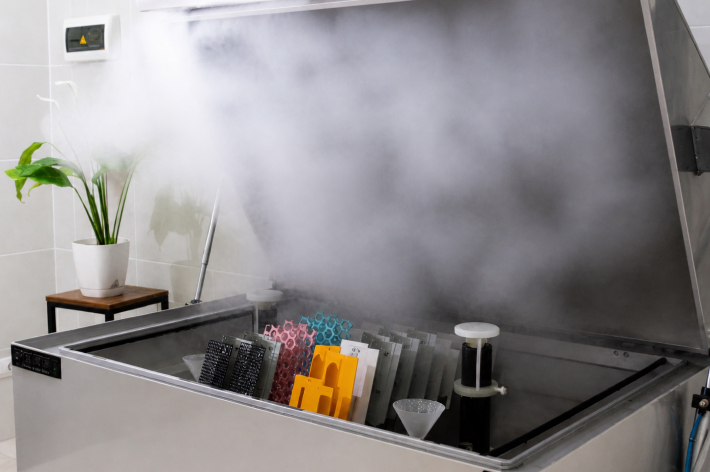
Рисунок 6. Тест на нейтральный солевой туман
Итоговый чек-лист
Для обеспечения нормативного срока эксплуатации строительного объекта и нивелирования коммерческих рисков при закупках тонколистового проката, службам материально-технического снабжения и инженерам технического надзора рекомендуется руководствоваться тремя базовыми регламентами:
- Контроль и идентификация цепочки поставок. Необходимо в обязательном порядке запрашивать у завода-переработчика оригинальные сквозные сертификаты качества металлургических комбинатов на исходный рулонный прокат. Это позволяет полностью исключить риски латентной пересортицы и фальсификации со стороны недобросовестных торговых посредников.
- Дифференцированный подбор класса защиты. Следует полностью исключить применение сталей низкобюджетных классов (Ц60–Ц100) при проектировании и возведении капитальных кровельных систем и фасадных конструкций. Предпочтение должно отдаваться верифицированному отраслевому стандарту Ц140–Ц275 согласно актуальной редакции ГОСТ 14918-2020.
- Валидация методики входного контроля. Инструментальный аудит на площадке необходимо проводить методом серийных замеров с помощью магнитных толщиномеров, фиксируя показания в 5–9 репрезентативных точках листа. При интерпретации результатов важно корректно учитывать легитимный 15%-й отрицательный допуск ГОСТ на локальную разнотолщинность покрытия в отдельной изолированной точке измерения.
Московский завод «Профметалл» осуществляет прямые поставки сертифицированного тонколистового проката и высокотехнологичных профилированных изделий с гарантированным классом оцинкования напрямую от ведущих металлургических комбинатов страны.
В нашем каталоге вы можете подобрать и заказать качественный профнастил, фасадные и потолочные панели, долговечную металлочерепицу и оцинкованный плоский лист с полным пакетом заводской технической документации и прозрачной историей.
Список использованных источников:
1. ГОСТ 14918-2020 «Прокат листовой горячеоцинкованный. Технические условия».
2. СП 28.13330.2017 «Защита строительных конструкций от коррозии».
